یکی از چالشبرانگیزترین مراحل در فرآیند توسعه و تولید محصولات پلیمری و پلاستیکی، محاسبه و برآورد هزینه و قیمت قالب تزریق پلاستیک است. بسیاری از کارفرمایان و تولیدکنندگان هنگام استعلام قیمت با ارقام بسیار متفاوتی از سوی قالبسازان روبرو میشوند؛ اما دلیل تفاوت قیمت قالب تزریق پلاستیک ارزان و گران در چیست؟
در این مقاله به تفصیل دلیل این تفاوتها را بررسی میکنیم. خواهید دید که یک پیشفاکتور قالبسازی صرفاً بهای یک قطعه فولادی خام نیست، بلکه بازتابی از ساعتها طراحی مهندسی، دقت ماشینکاری، مکانیزمهای عملکردی و کیفیت متریال بهکاررفته در ابزار است.
درک دقیق این عوامل به کارآفرینان و مدیران تولید کمک میکند تا هزینههای پروژه را هوشمندانه مدیریت کرده و با دیدی مهندسی و واقعبینانه اقدام به سفارش ساخت قالب نمایند. در ادامه، به بررسی تخصصی و جزبهجز تمامی فاکتورهای اثرگذار بر قیمت قالب تزریق پلاستیک میپردازیم و پس از مطالعه این راهنما، متوجه خواهید شد که تعرفه ساخت قالب تزریق پلاستیک به چه عواملی بستگی دارد.
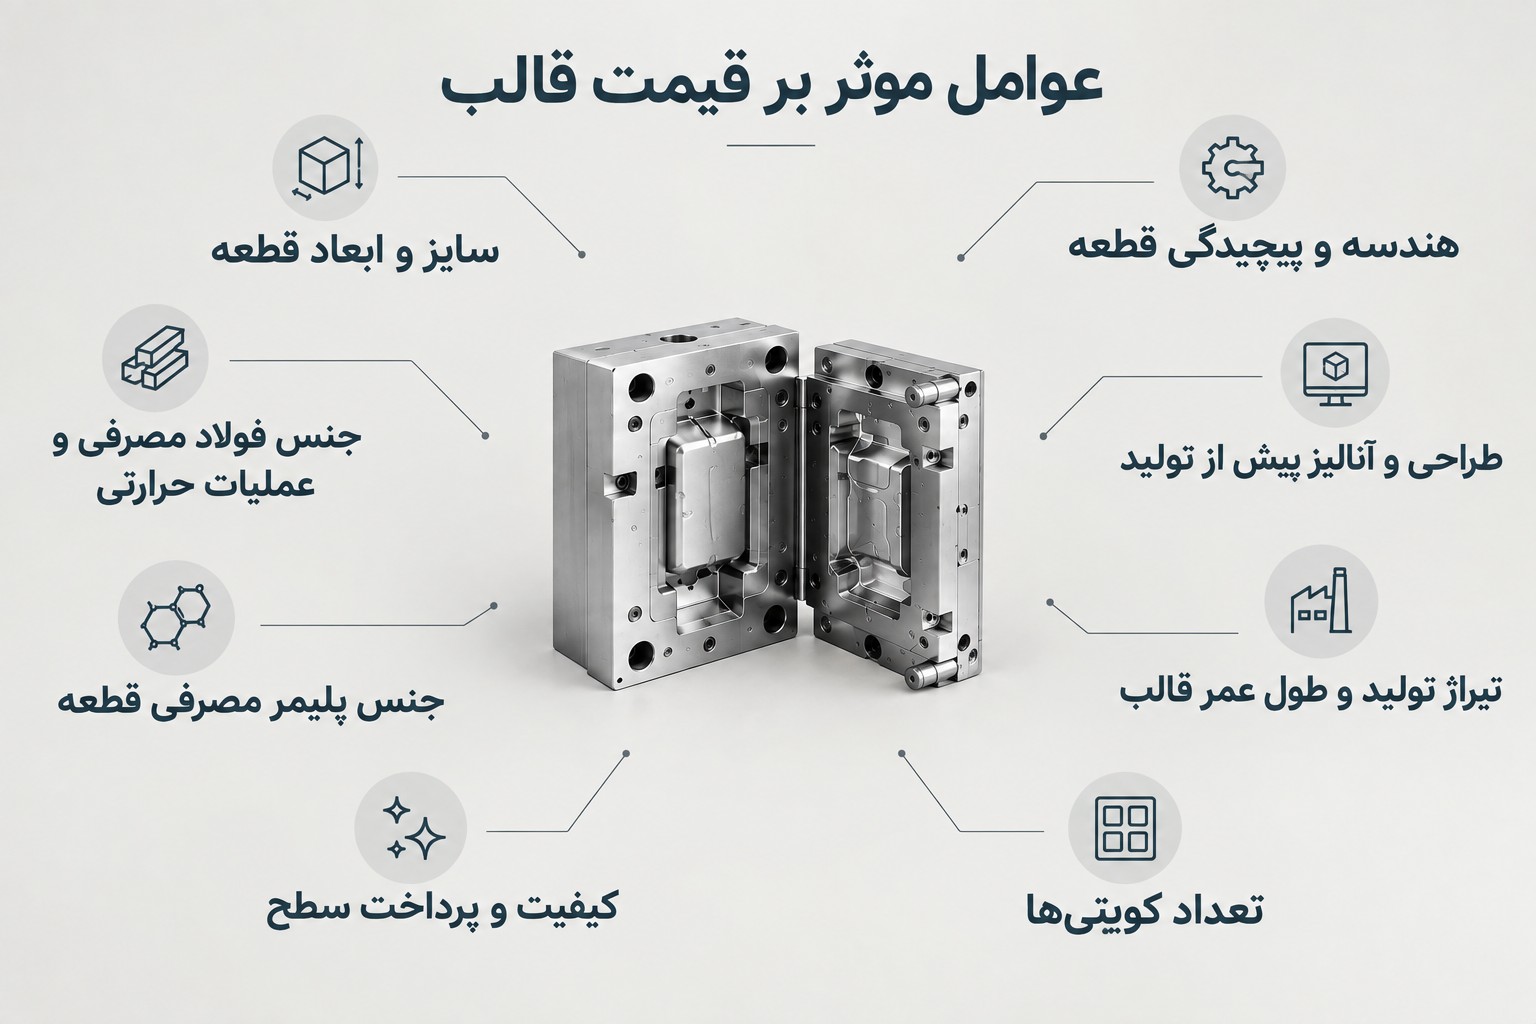
عوامل کلیدی موثر بر قیمت قالب تزریق پلاستیک
- سایز و ابعاد قطعه
- هندسه و پیچیدگی قطعه
- طراحی و آنالیز پیش از تولید
- تیراژ تولید و طول عمر قالب
- تعداد کویتیها (حفرههای قالب)
- کیفیت و پرداخت سطح (پولیش، تکسچر و بافتدهی)
- جنس پلیمر مصرفی قطعه
- جنس فولاد مصرفی و عملیات حرارتی
۱. سایز و ابعاد قطعه؛ اثر حجم فیزیکی بر متریال اولیه و ماشینکاری
ابعاد هندسی قطعه و محصول مستقیماً سایز بلوک فولادی(Mold Base)، صفحات پشتبند و کفشکهای قالب را مشخص میکند. هرچه قطعه بزرگتر باشد، تناژ فولاد خام بیشتر شده و زمان برادهبرداری با فرز CNC به شکل محسوسی افزایش مییابد. به همین دلیل قطعات حجیم نیازمند ماشینآلات بزرگتر با هزینه بیشتر هستند و بر قیمت گذاری قالب تزریق پلاستیک اثر میگذارند.
- تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف: قالبساز کمتجربه ابعاد صفحات را بدون محاسبات تنش مکانیکی و بهصورت تخمینی انتخاب میکند؛ این کار یا به افزایش بیدلیل وزن و هزینه فولاد میانجامد یا صفحات را بیشازحد نازک میسازد که حین تزریق با فشار بالا دفرمه میشوند. در مقابل، قالبساز حرفهای با آنالیز دقیق توزیع تنش، ضخامت صفحات را طوری طراحی میکند که بدون سنگینسازی غیرضروری قالب، صلبیت سازه در برابر فشار گیره دستگاه تزریق حفظ شود.
۲. هندسه و پیچیدگی قطعه؛ تاثیر زوایای منفی و مکانیزمهای حرکتی
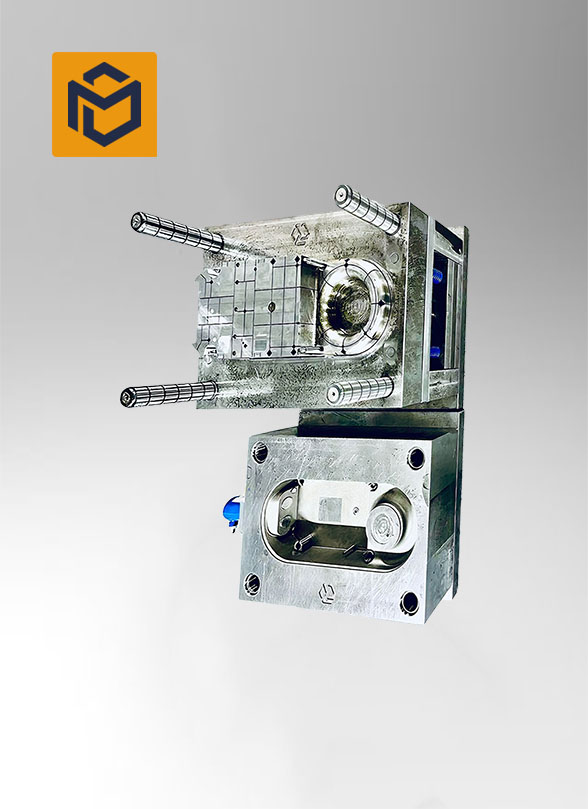
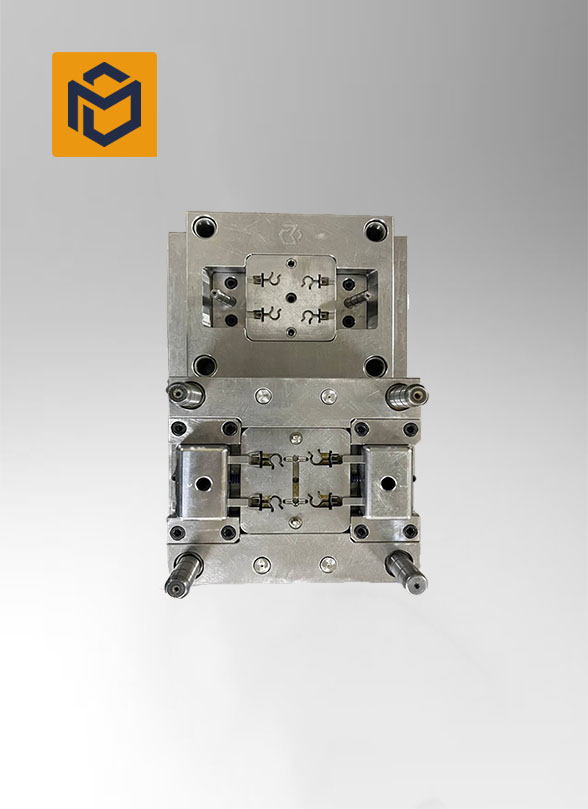
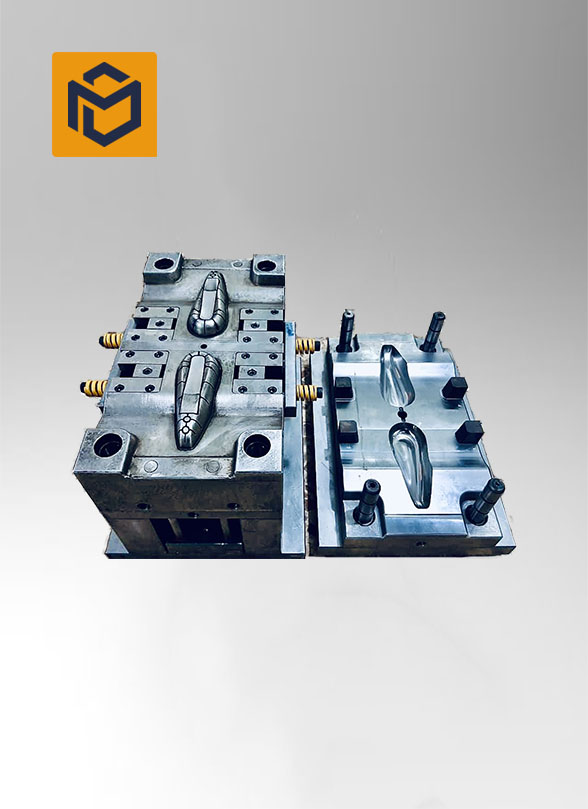
قطعاتی با فرم ساده و بدون برآمدگی جانبی تنها با دو بخش اصلی قالب باز و بسته میشوند. اما اگر در طراحی قطعه خارهای جانبی، سوراخهای عرضی یا شیارهای معکوس (Undercut) در نظر گرفته شده باشد، قالب تزریق پلاستیک به مکانیزمهایی مانند کشوییهای متحرک (Sliders)، لیفترهای زاویهدار (Lifters) یا سیلندرهای هیدرولیکی نیاز خواهد داشت. هر مکانیزم متحرک مستلزم ماشینکاری دقیق، سختکاری سطوح سایشی و فیتینگ میکرونی است که هزینه ساخت قالب تزریق پلاستیک را بالا میبرد.
- تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف: قالبساز مبتدی بدون بهینهسازی، برای هر بخش منفی یک مکانیزم به قالب اضافه میکند که نگهداری آن دشوار و استهلاک آن بالا خواهد بود. قالبساز حرفهای با بازبینی دقیق خط جدایش قالب و ارائه پیشنهادهای کاربردی به طراح محصول، زوایای منفی را تا حد امکان خنثی یا سادهسازی میکند تا از اضافه شدن هزینههای سنگین مکانیزمهای متحرک قالب جلوگیری شود.
۳. طراحی مهندسی و آنالیزهای پیش از ساخت؛ تضمین پایداری خط تولید
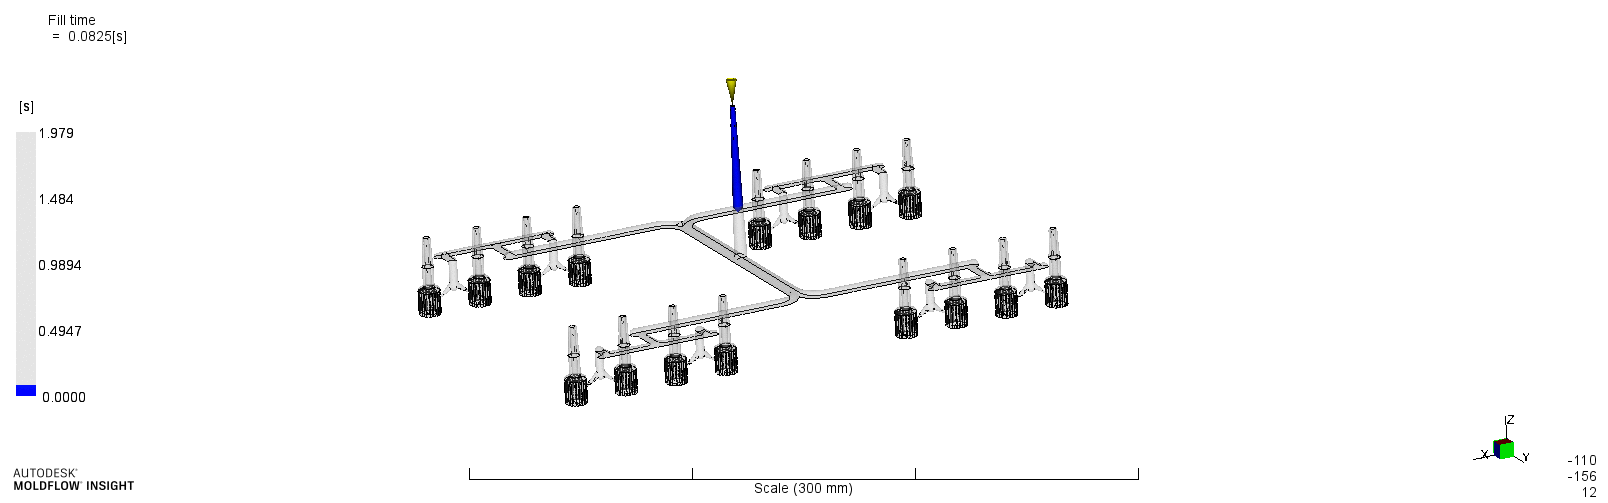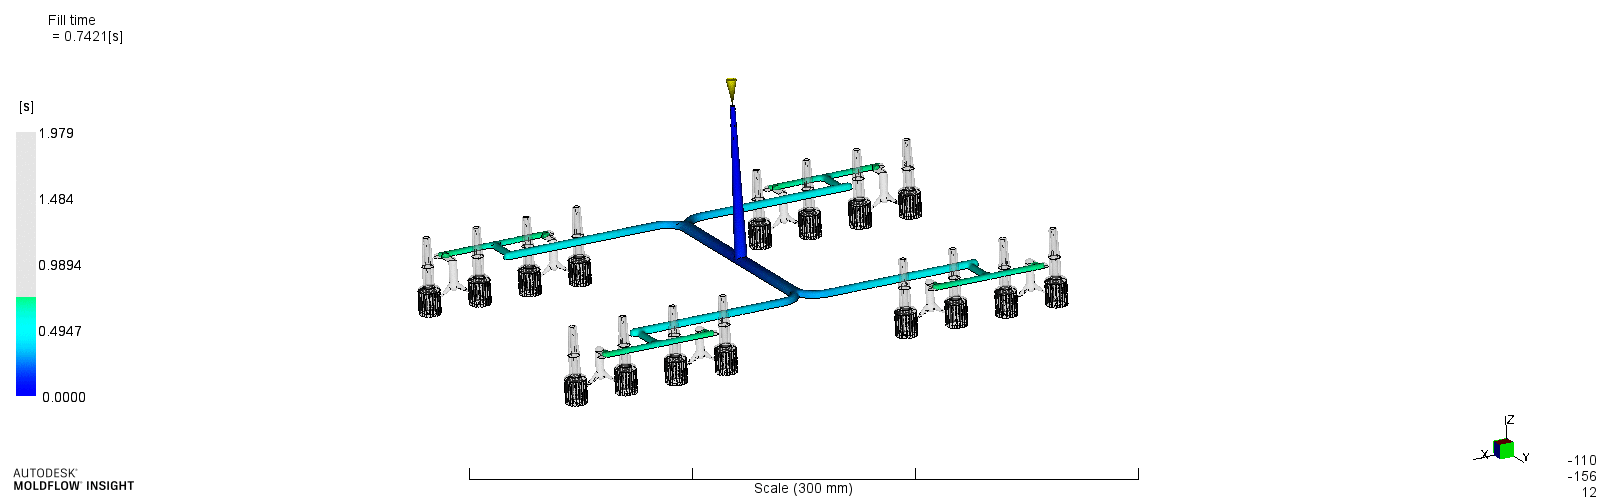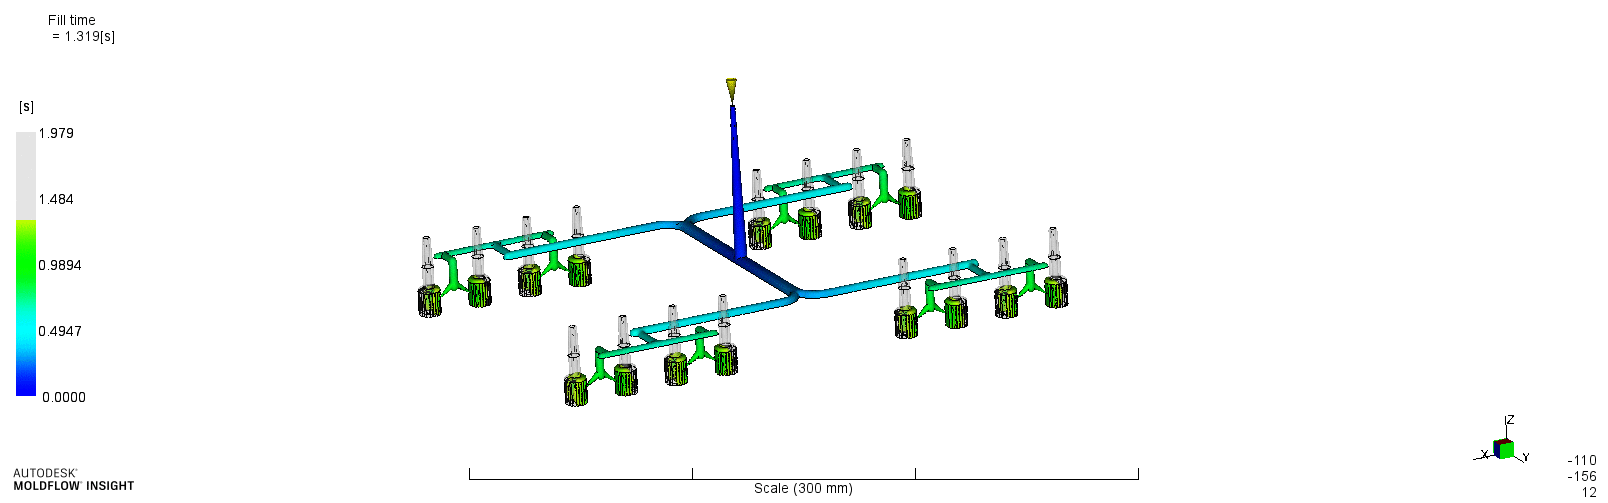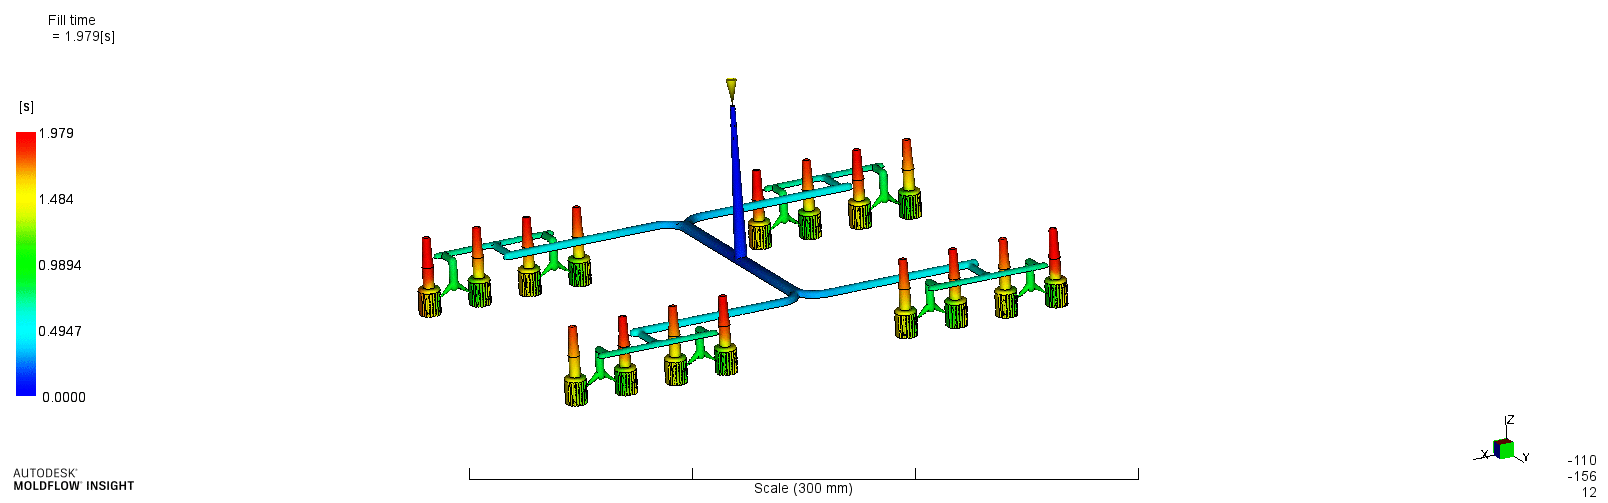
ساخت قالب پیش از تراشکاری، نیازمند طراحی سهبعدی کامل، شبیهسازی رفتار مواد مذاب (Moldflow Analysis)، مکانیابی راهگاه و گیت و طراحی کانالهای خنککاری است. اختصاص هزینه به این مرحله، از هزینه های بیشتر در آینده جلوگیری نموده و ریسک عیوب رایج مانند پر نشدن کامل (Short Shot)، خطوط جوش ضعیف، مکش و تابیدگی (Warpage) را از بین میبرد.
- تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف:قالبسازان ارزانقیمت اغلب بخش شبیهسازی مهندسی را حذف کرده و صرفا با آزمون و خطا کار میکنند؛ این روش پس از ساخت قالب به اصلاحات مکرر، ضایعات مواد و اتلاف زمان منجر میشود. قالبساز متخصص گزارش مستند DFM (طراحی برای تولیدپذیری) ارائه داده و پیش از برش اولین بلوک فولادی، رفتار ماده و فرآیند خنککاری را ارزیابی، تثبیت و گزارش میکند.
۴. تیراژ تولید و طول عمر هدف قالب؛ توازن هزینه اولیه با بازگشت سرمایه
هدفگذاری تیراژ تولید مستقیماً کلاس ساخت قالب تزریق پلاستیک را تعیین میکند. قالبی که برای تولید آزمایشی ۱۰ هزار قطعه ساخته میشود با قالبی که باید ۱ میلیون ضرب پایدار با کمترین استهلاک ثبت کند، رویکرد متفاوتی در انتخاب فولاد، طراحی بوشها، سیستم آببندی، پوششهای سطحی و مکانیزمهای حرکتی میطلبد. هرچه استاندارد طول عمر قالب بالاتر باشد، فرآیندهای تضمین دوام به هزینه اولیه ساخت قالب تزریق پلاستیک اضافه میکنند.
- تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف:قالبساز کمتجربه بدون در نظر گرفتن ظرفیت واقعی فروش مشتری، ممکن است قالبی پرهزینه برای تولیدات محدود پیشنهاد دهد یا برعکس، برای تیراژهای سنگین از قطعات غیرمقاوم استفاده کند. قالبساز حرفهای استراتژی ساخت را همراستا با تارگت تولید مشتری تنظیم کرده و بهترین ساختار قالب را برای بازگشت بهینه سرمایه پیشنهاد میکند.
۵. تعداد کویتیها؛ تعادل میان هزینه ساخت قالب و قیمت تمامشده قطعه
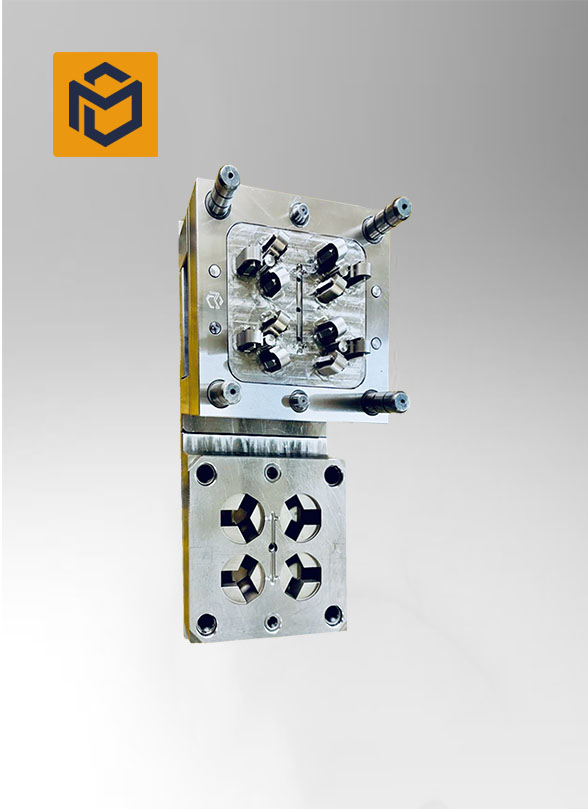
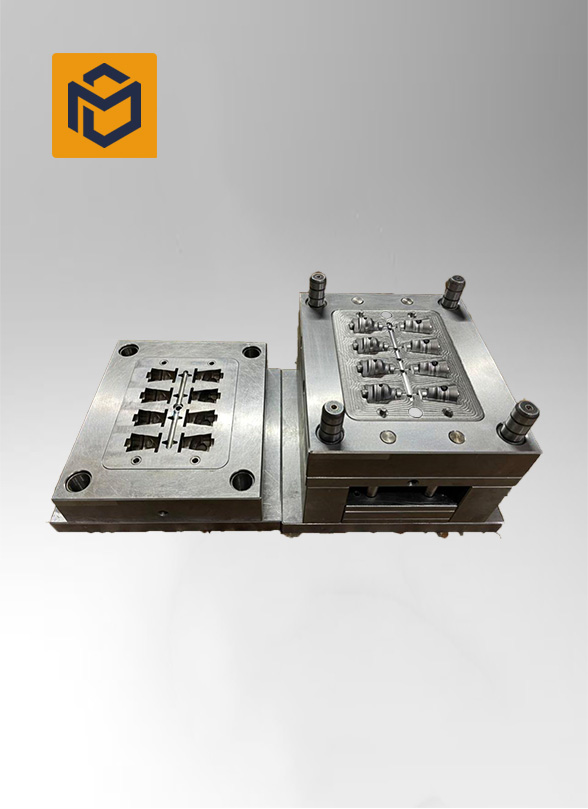
افزایش تعداد حفرههای قالب (مثلاً از 2 به 4، 8 یا 16 کویتی) نیاز به فولاد بزرگتر، مسیرهای راهگاه طولانیتر و ماشینکاری تکراری چندین حفره همسان دارد که هزینه ساخت قالب را بالا میبرد. با این حال، افزایش تعداد کویتیها سرعت تولید محصول را چند برابر کرده و هزینه پرسنل و کارکرد دستگاه تزریق پلاستیک را سرشکن میکند. دقت کنید که برای قالبهای پرکویته، تلورانسها باید بهشدت بسته باشند تا تمامی قطعات در یک شات دقیقاً هموزن و یکشکل تولید شوند.
- تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف:در قالبهای چندکویته، پر شدن همزمان و کاملاً یکنواخت همه حفرهها بسیار حیاتی است. قالبساز بیتجربه بدون محاسبه افت فشار، راهگاهها را نامتعادل طراحی میکند که باعث تولید قطعات با وزن و ابعاد متفاوت در یک شات میشود. قالبساز ماهر با بالانس راهگاههای تزریق و چیدمان متقارن، تولید قطعات باکیفیت و با حداقل پلیسه و ضایعات را تضمین مینماید.
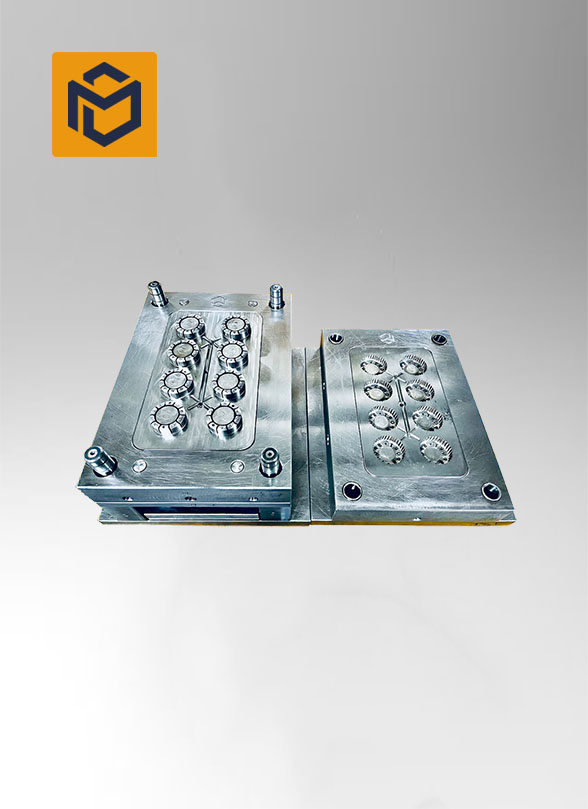
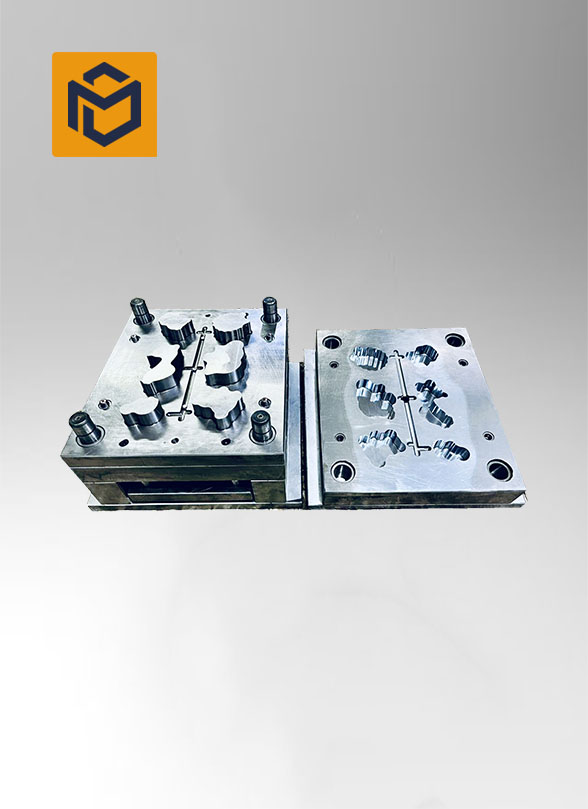
۶. کیفیت و سطح پرداخت نهایی؛ تفاوت پولیش معمولی با سطوح آینهای
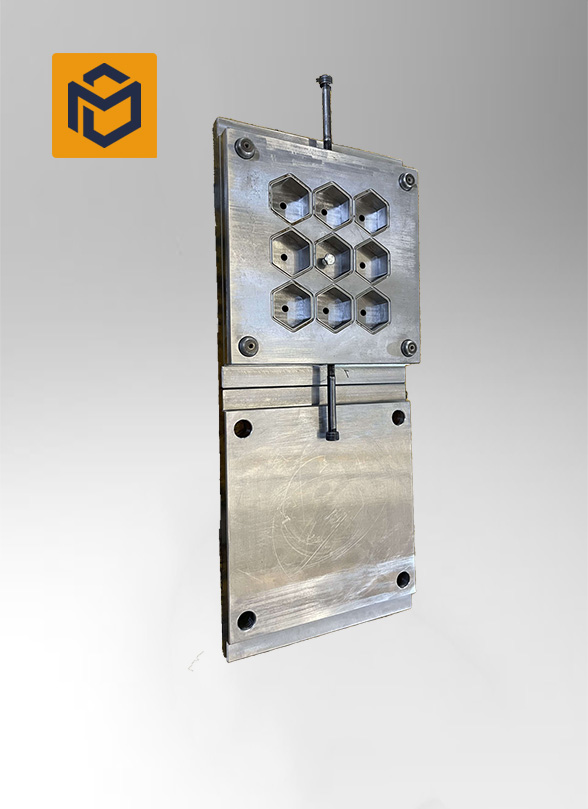
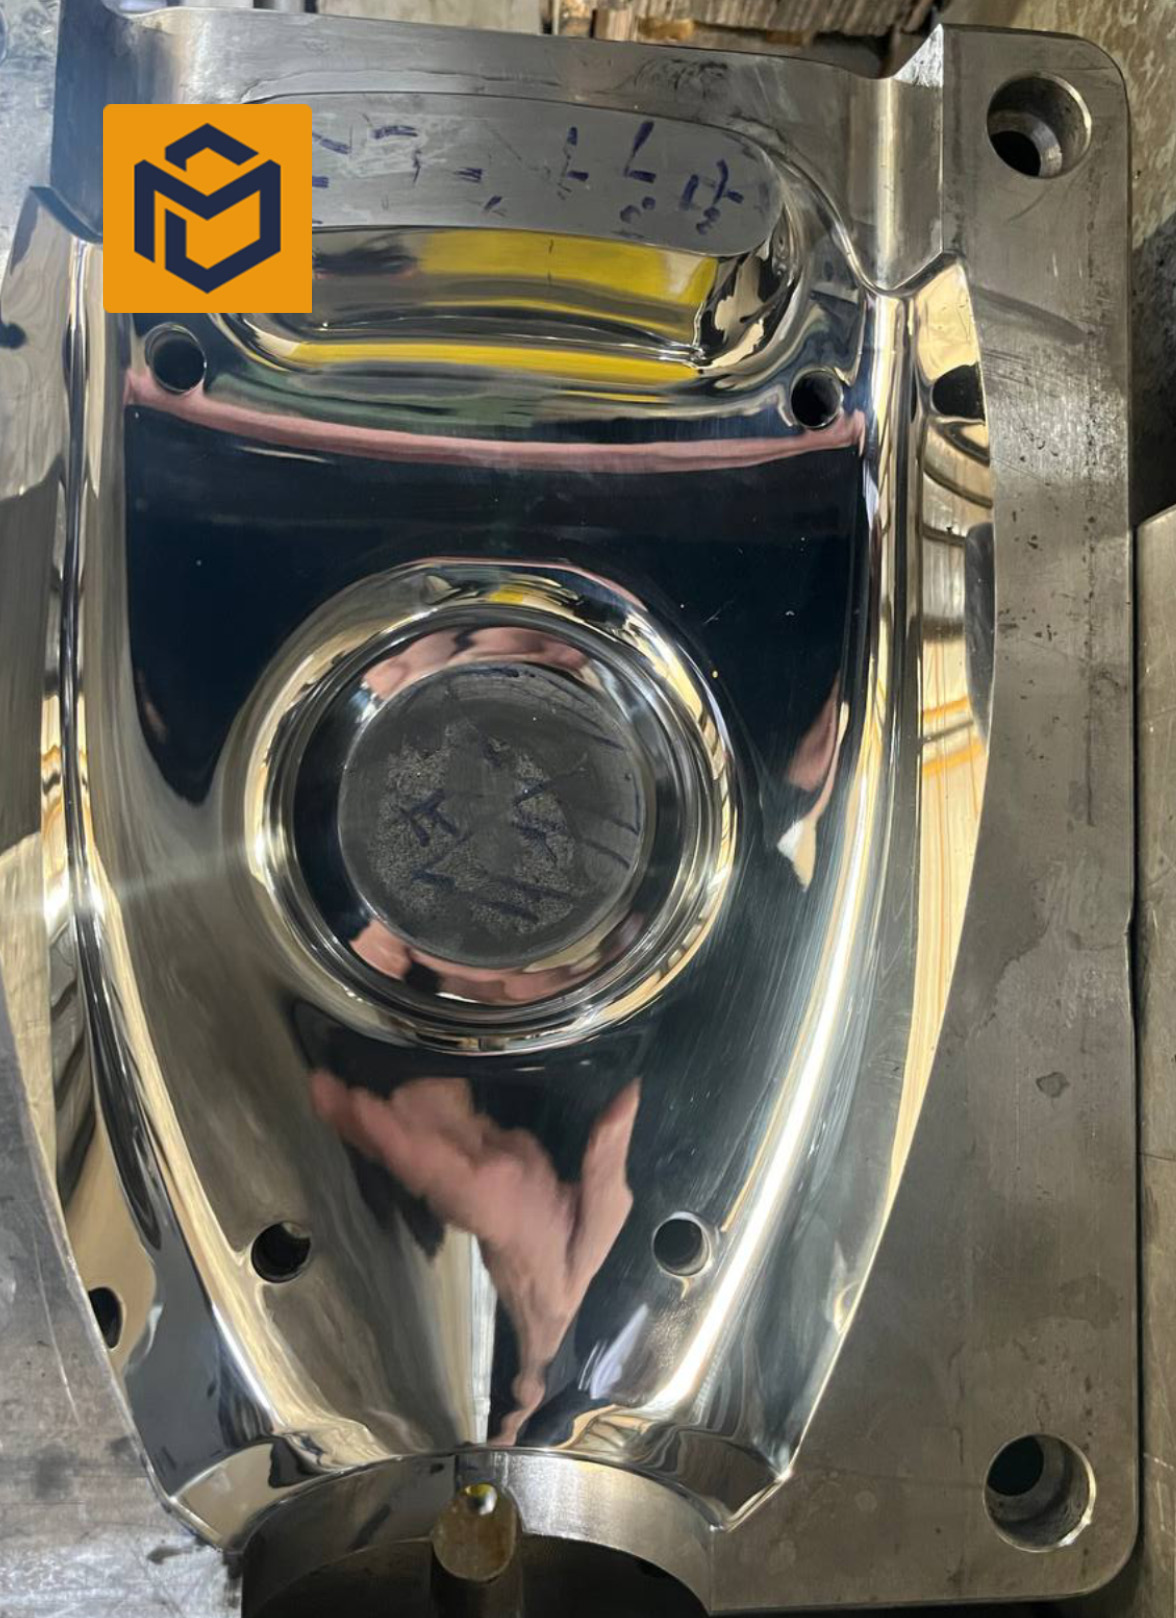
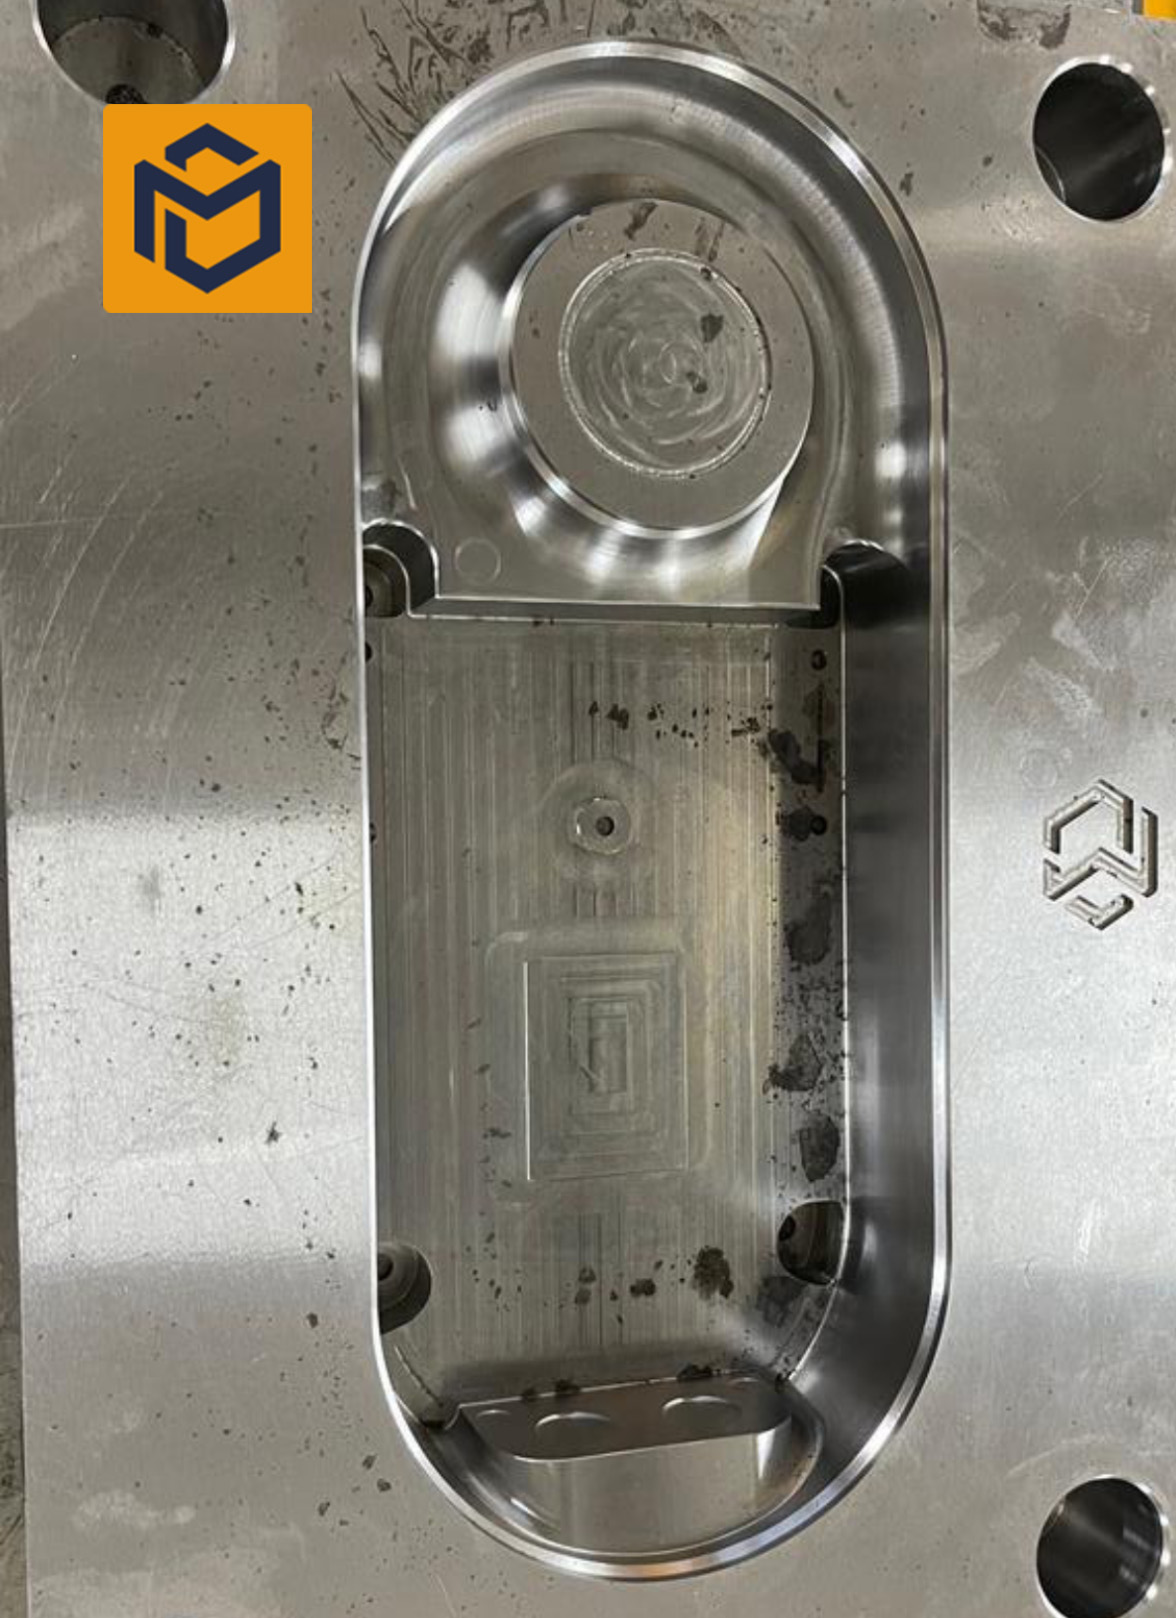
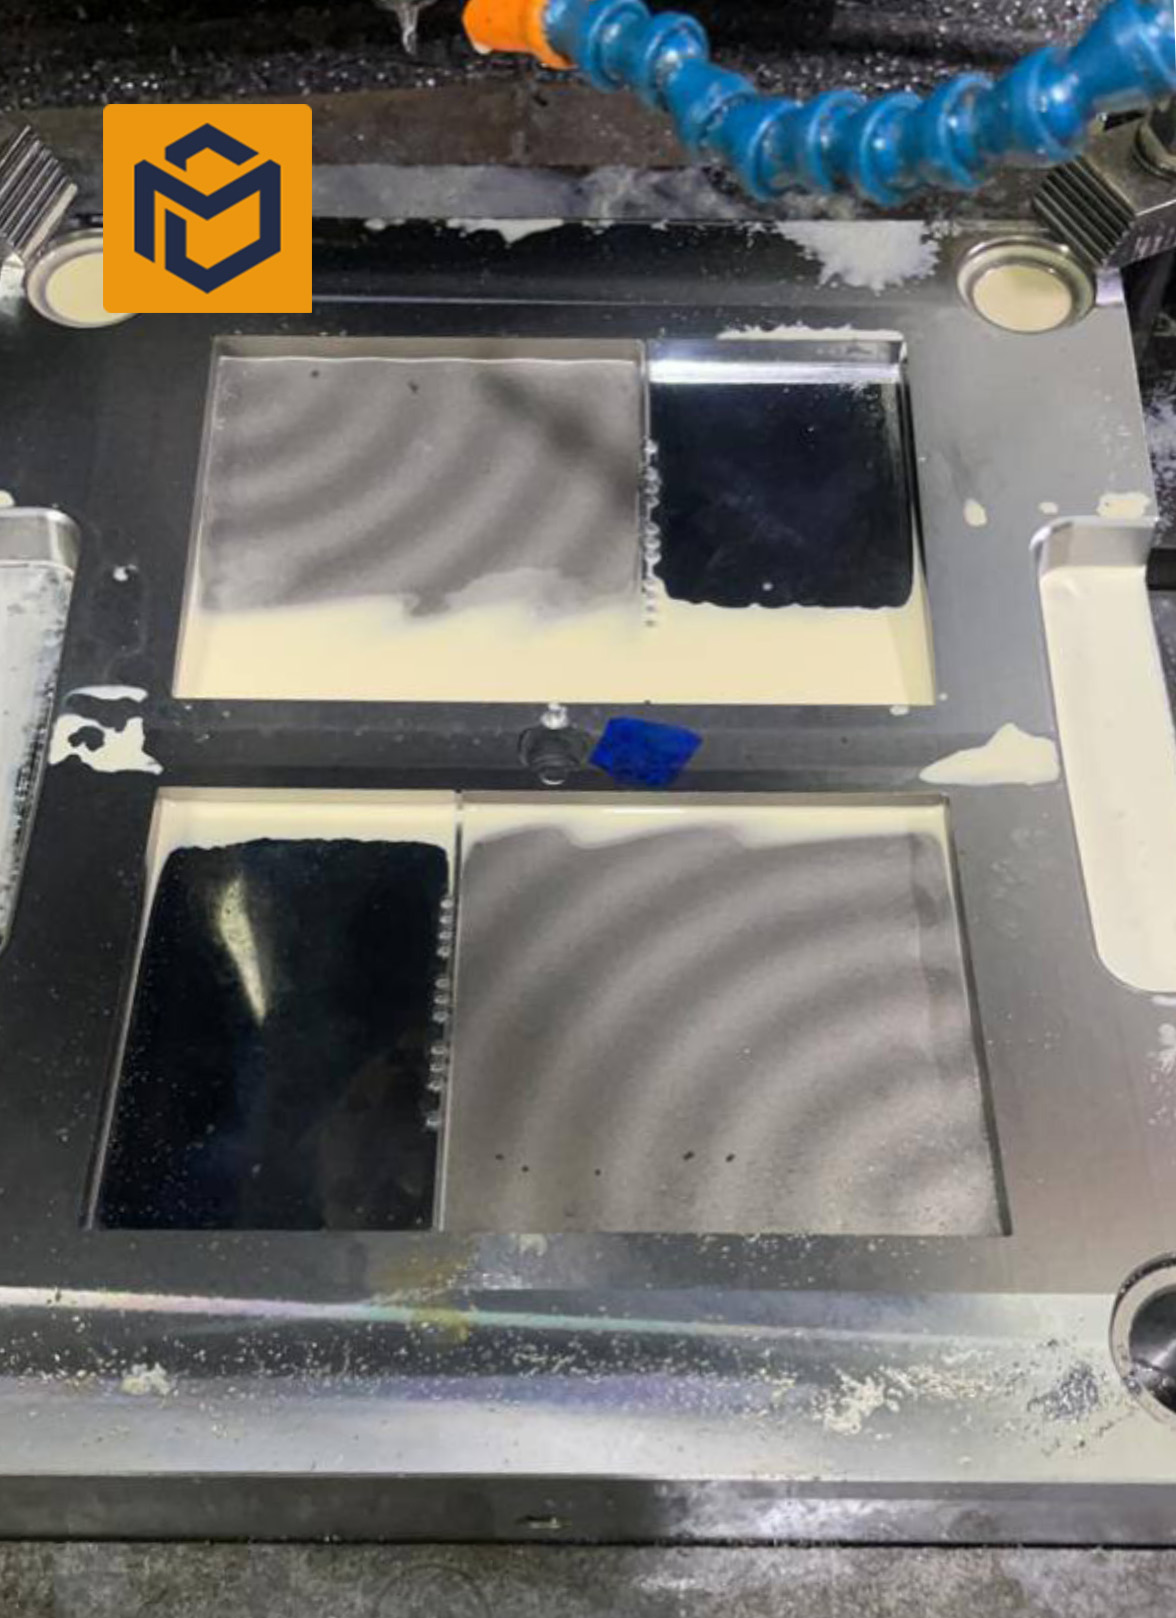
سطح ماشینکاریشده قالب تزریق پلاستیک با CNC دارای خطوط ابزار میکرونی است. تبدیل این سطح به یک سطح براق، مات یا آینهای نیازمند کار دستی فوقالعاده ظریف است. پولیش دستی با نمد و خمیر الماسه نیازمند دهها ساعت کار کارگاهی تخصصی است. اگر قطعه پلاستیکی به بافت چرمی، مات یا طرحدار نیاز داشته باشد، عملیات شیمیایی یا لیزر سهبعدی به زنجیره ساخت اضافه میشود که به هزینه فاکتور اضافه خواهد کرد.
- تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف:قالبساز مبتدی ممکن است با پولیش ناصحیح دستی، زوایای دقیق و لبههای حساس قالب را گرد کند یا روی قطعات شفاف موج نوری ایجاد نماید. قالبساز متخصص بر اساس استانداردهای بینالمللی پرداخت (مانند SPI)، پولیش را متناسب با کاربری محصول اجرا کرده و برای اثبات دقت کار، نمونه کارهای اجرایی قبلی خود را ارائه میدهد.
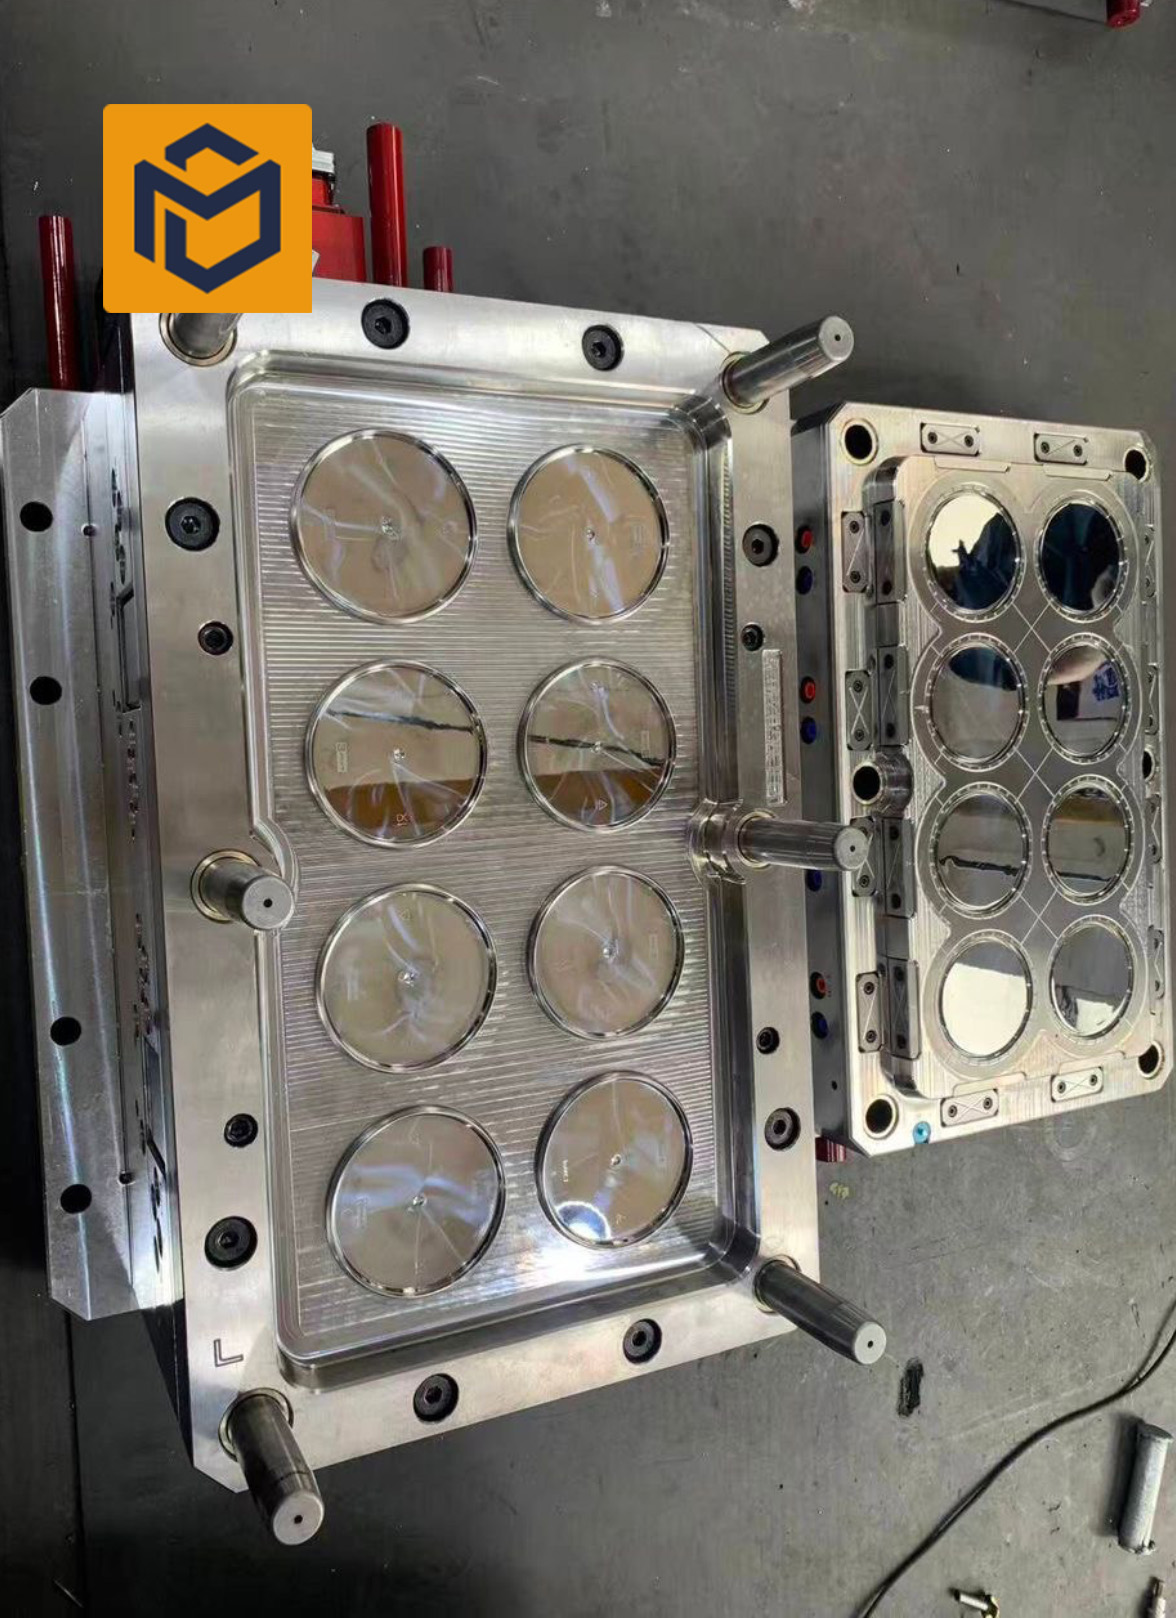
۷. نوع پلیمر و متریال مصرفی قطعه؛ اثر سایندگی و انقباض پلاستیک
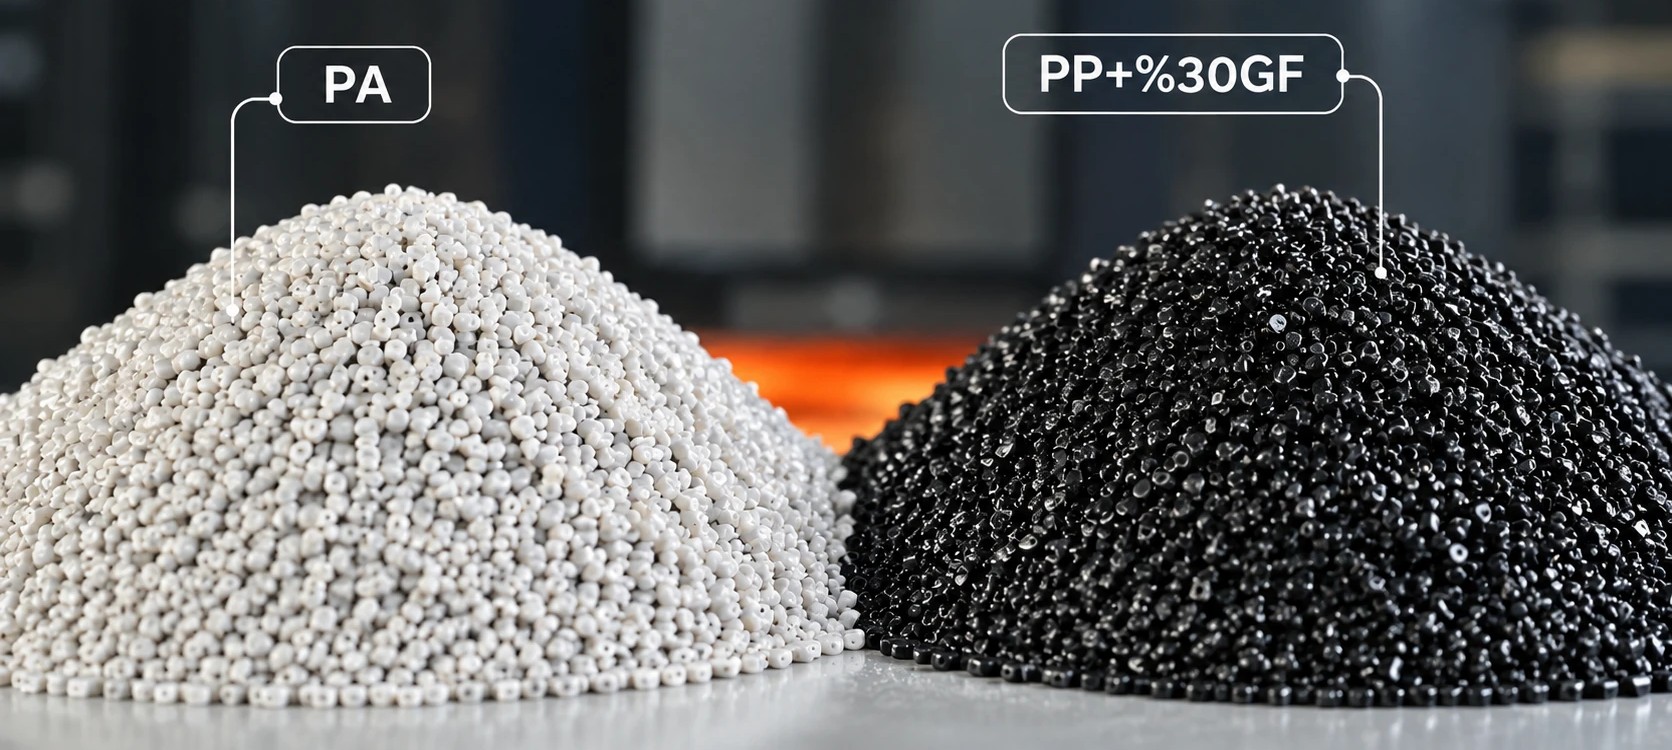
انتخاب پلیمر تاثیر مستقیمی بر ساختار، جنس و هزینه ساخت قالب تزریق پلاستیک دارد. به عنوان مثال:
پلیمرهای تقویتشده با الیاف شیشه (PA + Glass Fiber) مانند سمباده قالب را سابیده و سطوح قالب را دچار فرسایش شدید میکنند و به همین دلیل نیاز به فولادهای سخت دارند.
موادی مانند PVC یا پلاستیکهای ضدحریق در دمای بالا گازهای اسیدی متصاعد میکنند که به فولادهای معمولی آسیب زده و نیاز به فولادهای ضد زنگ استنلس استیل دارند.
پلیمرهای با انقباض (Shrinkage) غیرخطی و متغیر، نیازمند محاسبات ضریب انقباض بسیار پیچیدهتری در فرزکاری هستند تا قطعه نهایی تغییر سایز ندهد.
تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف:
قالبساز بیتجربه برای همه مواد از یک نوع فولاد معمولی و ضریب شرینکیج سرانگشتی استفاده میکند؛ این کار برای موادی مثل پلیکربنات یا پلیآمید الیافدار باعث تخریب زودهنگام سطح قالب و ابعاد خارج از تلرانس میشود. اما قالبساز حرفهای بر اساس دیتاشیت رسمی شرکت تولیدکننده گرانول، نرخ انقباض، گرانروی و سایندگی ماده را ارزیابی کرده و سیستم تهویه گاز (Venting) و نوع فولاد را اختصاصی تطبیق میدهد.
۸. جنس فولاد انتخابی و عملیات حرارتی؛ تعیینکننده اصلی طول عمر قالب
فولادهای مهندسی دارای تنوع گستردهای هستند (مانند فولادهای پیشسخت 1.2311/P20، فولادهای گرمکار 1.2344/H13، یا فولاد ضدزنگ 1.2083/S136). هزینه بلوکهای فولادی استاندارد، عملیات حرارتی سختکاری و تنشزدایی در کوره، بخش مهمی از فاکتور را تشکیل میدهد که برای پایداری ابعادی و جلوگیری از ترکخوردگی تحت فشار(شکست قالب تزریق پلاستیک) الزامی هستند.
- تفاوت عملکرد قالبساز حرفهای با قالبساز ضعیف:
برخی کارگاهها با استفاده از فولادهای متفرقه یا فاقد شناسنامه هزینه اعلامی را پایین میآورند؛ چنین فولادهایی دارای حبابهای میکرونی داخلی بوده و در حین پولیش یا کار زیر پرس دچار حفره و ترک میشوند. قالبساز حرفهای گرید فولاد و سختی نهایی (HRC) را شفاف اعلام کرده و دلایل انتخاب آن را تشریح میکند.
برای استعلام قیمت قالب تزریق پلاستیک چه سوالاتی از قالبساز بپرسیم؟
در زمان استعلام قیمت قالبهای صنعتی و علی الخصوص برای مقایسه و ارزیابی پیشنهادها و پیشفاکتورها، این پرسشهای کلیدی به شما کمک میکنند تفاوت واقعی و دلیل اصلی اختلاف قیمتها را ارزیابی کنید:
درباره فولاد و متریال قالب:
- از چه گرید فولادی برای ساخت قالب استفاده میشود و سختی نهایی (راکول) آن چقدر است؟
- به چه دلیل این گرید فولادی متناسب با پلیمر انتخابی و تیراژ پروژه من در نظر گرفته شده است؟
درباره طراحی و مهندسی:
- آیا گزارش DFM و تحلیل جریان مذاب (Moldflow) پیش از ساخت به من ارائه میشود؟
- برای حذف مکانیزمهای پرهزینه یا کاهش ضایعات، چه پیشنهادی برای طراحی قطعه دارید؟
درباره سیستم تغذیه و خنککاری:
- قالب تزریق پلاستیک با سیستم راهگاه سرد ساخته میشود یا گرم؟ در صورت استفاده از راهگاه گرم، قطعات از چه برندی تامین میشوند؟
- سیستم خنککاری چگونه بالانس شده تا زمان چرخه تولید به حداقل برسد؟
درباره پرداخت سطح و کیفیت:
- سطح پرداخت نهایی قالب تزریق پلاستیک طبق کدام استاندارد (مانند SPI) اجرا میشود؟ آیا میتوانم نمونه کار مشابه را مشاهده کنم؟
- مکانیزم پران و تخلیه قطعه به چه شکلی است تا جای پینها روی ظاهر محصول اختلال ایجاد نکند؟
درباره نمونهگیری و پشتیبانی:
- مراحل نمونهگیری اولیه (تست T1) چگونه انجام میشود و هزینه آن بر عهده چه کسی است؟
- اگر پس از تست اولیه، مغایرتی با نقشه اولیه وجود داشته باشد، فرآیند و هزینه اصلاحات به چه شکل خواهد بود؟
- قالب تزریق پلاستیک دارای چه گارانتی ضرب یا خدمات پشتیبانی است؟
چه اطلاعاتی را باید برای قالبساز ارسال کنیم تا قیمت دقیق تعیین شود؟
برای اینکه پیشفاکتور دقیق و بدون تغییرات بعدی دریافت کنید، این اطلاعات فنی را در اختیار قالبساز قرار دهید:
- فایل سهبعدی دقیق قطعه: با فرمتهای رایج مهندسی (STEP, IGES, Parasolid یا CAD).
- نقشه فنی دوبعدی (2D Drawing): شامل ابعاد بحرانی، تلرانسهای مجاز، انطباقات مونتاژی و زوایای شیب خروج.
- نوع و گرید دقیق پلیمر مصرفی: نام پلیمر (مانند ABS, PC, PA66, POM) و ذکر وجود الیاف شیشه، افزودنی ضدحریق یا مواد خاص.
- تیراژ تولید سالانه و حجم سفارش: برای محاسبه ظرفیت حفرهها و انتخاب استاندارد فولاد.
- الزامات ظاهری و پرداخت سطح: مشخص کردن دقیق بخشهای دیداری (نیاز به پولیش مات، شفاف، آینهای یا تکسچر).
- رنگ و شرایط کارکرد قطعه: محیط کاری قطعه (تماس با مواد شیمیایی، نور خورشید، تنش مکانیکی یا حرارت).
- مشخصات دستگاه تزریق(در صورت وجود): ابعاد بین میلراهنماها، حداکثر بازشو و تناژ گیره دستگاه.
موارد ضروری که قالبساز باید در پیشفاکتور رسمی قید کند:
یک استعلام قیمت حرفهای و معتبر قالب تزریق پلاستیک باید این پارامترها را برای کارفرما شفاف نماید:
مشخصات فنی و ابعادی قالب:
- ابعاد کلی (طول، عرض، ارتفاع) و وزن تقریبی قالب.
- نام و گرید دقیق فولاد مورد استفاده برای مغزیها (Core & Cavity) و کفشکها.
- میزان سختی فولاد پس از عملیات حرارتی (بر حسب HRC).
مکانیزمها و سیستم تزریق:
- تعداد کویتیها (حفرهها).
- نوع سیستم راهگاه (سرد / گرم) همراه با مشخصات المنتها و کنترلر در صورت استفاده از راهگاه گرم.
- تعداد و نوع مکانیزمهای متحرک (کشوییها، لیفترها و جکها).
تعهدات مهندسی و کیفی:
- سطح نهایی پرداخت و پولیش سطوح داخلی.
- تعهد طول عمر کارکرد قالب تزریق پلاستیک (حداقل تعداد ضرب تضمینشده).
فرآیند تست و نمونهگیری:
- تعداد قطعات تحویلی در مرحله نمونهگیری اولیه (T1 Samples).
- شرایط، هزینهها و نحوه اعمال اصلاحات ابعادی پس از تست اول قالب تزریق پلاستیک.
شرایط مالی و زمانبندی:
- قیمت نهایی تفکیکشده و مراحل پرداخت بر اساس پیشرفت پروژه.
- زمانبندی دقیق ساخت، مونتاژ، تست و تحویل نهایی قالب.
پرسشهای متداول قیمت قالب تزریق پلاستیک(FAQ)
۱. آیا قالب ارزانقیمت در بلندمدت از نظر اقتصادی بهصرفه است؟
معمولاً خیر؛ برای ساخت یک قالب تزریق پلاستیک ارزان اغلب از فولادهای متفرقه همراه با حذف شبیهسازی مهندسی، خنککاری ضعیف و تلورانسهای ماشینکاری غیر دقیق استفاده میشود. این موضوع در خط تولید با افزایش نرخ ضایعات، طولانی شدن زمان هر ضرب تزریق و خرابی مداوم جبران میشود که هزینهای بسیار فراتر از اختلاف قیمت اولیه به بار میآورد.
۲. چرا زمان ساخت قالب تزریق پلاستیک طولانی است؟
فرآیند ساخت قالب شامل طراحی سهبعدی، شبیهسازی، ماشینکاری خشنکاری، عملیات حرارتی در کوره، ماشینکاری دقیق CNC، اسپارککاری، سنگزنی، مونتاژ دستی، فیتینگ و پولیش است. اجرای اصولی این مراحل نیازمند زمانبندی دقیق کارگاهی بوده و سرعت دادن غیراصولی میتواند کیفیت قالب را به خطر بیندازد.
۳. قالب چندکویته برای چه سطحی از تولید مناسب است؟
قالبهای چندکویته (۴، 8 یا بیشتر) به دلیل هزینه بالاتر ساخت، برای پروژههایی مناسب هستند که تیراژ سالانه قابلتوجهی دارند تا هزینه اولیه قالب تزریق پلاستیک روی تعداد زیاد قطعات سرشکن شده و هزینه تولید هر قطعه به حداقل برسد. برای تولیدات محدود، قالب تککویته از نظر بازگشت سرمایه منطقیتر است.
۴. سیستم راهگاه گرم (Hot Runner) چه مزیتی در قیمت قطعه ایجاد میکند؟
اگرچه راهگاه گرم هزینه اولیه ساخت قالب را بالا میبرد، اما با حذف کامل راهگاههای پلاستیکی و ضایعات تزریق، صرفهجویی چشمگیری در مصرف مواد خام اولیه ایجاد کرده و زمان چرخه تزریق را کاهش میدهد که در تولید با تیراژ بالا موجب سودآوری قابلتوجه خواهد شد.